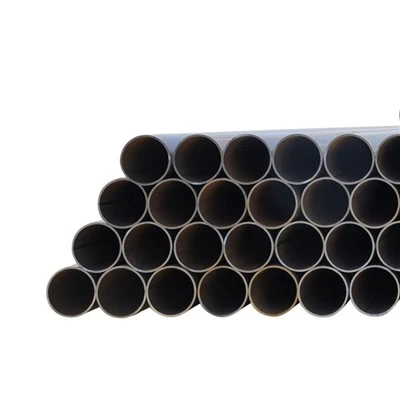


UOE (U-O-Расширяющийся)
Процесс формирования UOE сначала требует обработки канавок, выравнивания и изгиба кромки стального листа, а затем прессования его в U-образную форму с помощью формовочной машины, а затем изгиба в O-образную форму. Дуговая сварка под флюсом используется для внутренней и внешней окончательной сварки, и, наконец, процесс сегментного механического расширения используется для холодного расширения всего тела трубы. После того, как стальная труба сформирована и сварена, проводится ряд проверок. Этот процесс в настоящее время является наиболее широко используемым, зрелым и признанным в мире процессом производства продольных труб большого диаметра, сваренных дуговой сваркой под флюсом.

Основные характеристики сварных стальных труб UOE
1) Процесс формовки отделен от процесса сварки, который относится к прерывистому единичному производству.
2) Он может производить толстостенные стальные трубы, а максимальная толщина стенки может достигать около 40 мм.
3) Длина сварного шва стальной трубы составляет лишь половину длины спирального сварного шва при той же длине, и вероятность дефектов сварного шва меньше.
4) Высокая производительность, производительность одного блока UOE, как правило, эквивалентна общей производительности 2~4 блоков спиральношовных труб.
5) Прочность и точность размеров стальной трубы улучшаются за счет применения процесса расширения диаметра.
6) Стальная труба UOE имеет прямой шов, что делает укладку и обслуживание труб более удобными.
7) Оборудование больше, чем спирально-сварная труба, и инвестиционные затраты высоки.

JCOE (J-C-O-Расширение)
По сравнению с методом формования UOE, стоимость процесса формования JCOE относительно низка, адаптируемость процесса высока, износ формовочной матрицы невелик, а формовочная головка легкая, а его технология и продукты широко используются. Процесс изготовления труб JCOE заключается в формовании стального листа в следующем порядке: формовка J-формовка C-формовка O. После того, как стальные трубы соединены, сварка в среде защитного газа используется для предварительной сварки, а затем дуговая сварка под флюсом используется для внутренней и внешней окончательной сварки, и, наконец, применяется процесс сегментного механического расширения диаметра. Выполните холодное расширение всего тела трубы и, наконец, проведите серию проверок.
Основные характеристики процесса JCOE
Каждый процесс формования JCOE завершается на большом прессе, и технические требования к операции регулировки стальных труб высоки, а формовочная установка занимает много времени. По сравнению с процессом UOE из-за многократного формования эффективность обработки низкая, но меньше форм и меньше инвестиций в оборудование. Поэтому количество отечественных единиц JCOE больше, чем единиц UOE; Поскольку JCO представляет собой многоступенчатую прессовку, точность размеров стальных труб ниже, чем у UOE, поэтому стальные трубы UOE в основном используются в морских трубопроводах.

Контроль качества литья JCO
В процессе формирования JCO стальной лист постепенно подается в формовочную форму с помощью стального толкателя, и его необходимо повторно выровнять перед формированием каждой стороны, и, наконец, переработать в прямую стальную трубу с открытым швом, и, наконец, предварительно сварные и окончательная сварка. Формовочная машина JCO обычно использует автоматическое управление, а формовочная машина спроектирована как короткоходная, а максимальное давление может достигать 9000 тонн. Перед заменой пресс-формы трубами другого диаметра очистите нижнюю часть матрицы, чтобы гарантировать, что нижняя пластина матрицы после загрузки плоская, чтобы не повлиять на точность в направлении толщины.