

Снятие фасок для разных типов труб: трубы ERW и HFW
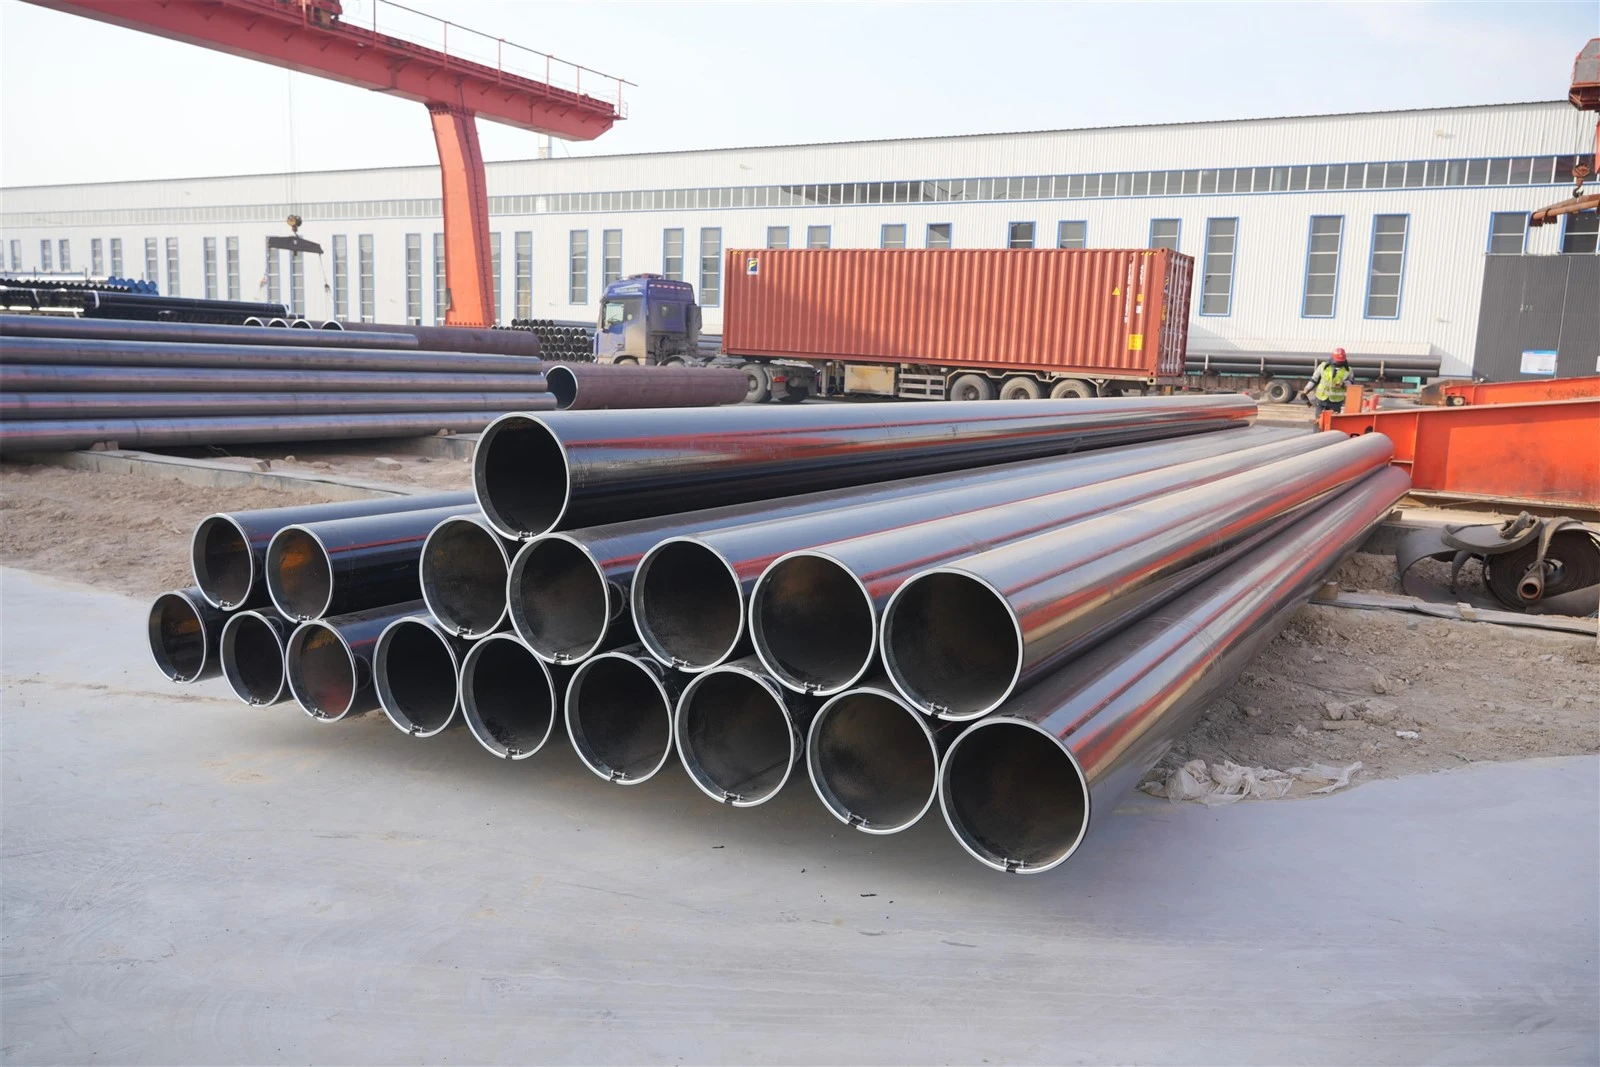
Работая инженером-технологом сварки в компании Hebei Huayang Steel Pipe Co., Ltd., я понял, что снятие фасок на трубах не является универсальным-размером,-подходящим-для всех задач-, который подходит для наших задач.Стальная труба, сваренная электрическим сопротивлением(ERW) потерпит неудачу длястальная труба HFW, и наоборот. Ключевое различие заключается в свойствах материала труб, толщине стенок и конечном-использовании: в трубах ERW используется низко-углеродистая сталь для обеспечения гибкости, а в трубах HFW используется средне-углеродистая сталь для высокого давления. Это означает, что процессы снятия фаски должны быть адаптированы таким образом, чтобы избежать дефектов, обеспечить проплавление сварного шва и соответствовать требованиям проекта. В этой статье мы расскажем, чем отличаются фаски на трубах ERW и HFW, поделимся параметрами, проверенными в проекте Huayang-, и объясним, почему эти различия важны-, а также разъясним такие термины, какerw значение трубы, что такое труба erw, ихфв значениедля контекста.
Основная причина различий: материал и толщина стенок
Прежде чем углубиться в тему снятия фаски, давайте обсудим, чем отличаются трубы ERW и HFW:
Что такое труба ERW? Труба ВПВ (Стальная труба, сваренная электрическим сопротивлением) изготавливается путем сплавления полос низко-углеродистой стали (0,05–0,25 % C) током низкой-частоты (50–60 Гц).Значение трубки Erwпереводится как «гибкий,-тонкостенный» для использования при низком-–-среднем давлении (городская вода, газ), с толщиной стенок, как правило, менее или равной 10 мм для SCH 40–80.
Хфв значение: Высокочастотная-сварка — процесс, в котором используется ток 300–500 кГц для сварки полос средней-углеродистой стали (0,25–0,60 % C).Стальная труба Hfwимеет толстостенные-стенки (более или равные 8 мм для SCH 40 и до 22 мм для SCH 100) и предназначены для сценариев с высоким-давлением (передача нефти, паропроводы).
Эти различия непосредственно формируют скос:
Низко-углеродистая сталь ERW пластична, но тонкая-фаска должна избегать-прожога, обеспечивая при этом базовое проникновение.
Средне-углеродистая сталь HFW прочна, но для толстой-фаски необходимы глубокие канавки, чтобы сплавить всю стенку и предотвратить появление холодных нахлестков (нерасплавленных участков).
В Huayang мы начинаем каждый проект по снятию фаски с подтверждения типа трубы: 6-дюймовая труба SCH 40 ERW (толщиной 7,11 мм) получает неглубокую V-фаску, а 6-дюймовая труба SCH 40 HFW (того же размера, но из -углеродистой стали) требует более глубокой канавки-. Это простое различие спасло клиентов от бесчисленного количества неудачных сварных швов.

Снятие фаски дляТрубы ВПВ: V-Скосы и низкая-точность скорости
НашСтальная труба, сваренная электрическим сопротивлениемМодельный ряд (NPS 1/2"–12") — это «рабочая лошадка» для муниципальных проектов, а процесс снятия фаски оптимизирован с учетом уникальных свойств низко-углеродистой стали.
Форма фаски: V-фаска в стандартной комплектации
В трубах ERW используются исключительно V-фаски (углы 30–37,5 градусов) по трем причинам:
Открытая конструкция канавки: Низко-высокая свариваемость низкоуглеродистой стали означает, что простой V-формы достаточно для полного проплавления-нет необходимости делать сложные U- или J-образные канавки.
Совместимость с тонкими-стенами: Неглубокая фаска V- (например, 37,5 градусов для толщины 7,11 мм) позволяет избежать удаления слишком большого количества материала, который может ослабить трубу.
Скорость: V-фаски быстро обрабатываются, что критически важно для заказов больших-объемов ВПВ (мы производим 350 тонн труб ВПВ в день).
Например, в нашей 4-дюймовой трубе SCH 40 ERW (толщиной 6,02 мм) используется V-фаска 35 градусов с внутренней поверхностью 1,2 мм (плоская часть у основания канавки). Мы протестировали углы 30 ° и 40 °: угол 30 ° приводил к уменьшению проплавления на 20 %, тогда как угол 40 градусов приводил к риску прожога-насквозь во время сварки MIG. Эта зона наилучшего восприятия в 35 градусов была подтверждена при сварке MIG. 2024 Пекин Проект пригородного водоснабжения, где 18 000 тонн этих скошенных труб из ВПВ имели процент прохождения сварных швов 99,9%.
Оборудование и параметры для снятия фаски ERW
Мы используем немецкие станки Trumpf с ЧПУ для обработки фасок.трубы ВПВ, установите:
Скорость резки: 150 об/мин (медленнее, чем HFW, чтобы избежать закалки поверхности низко-углеродистой стали).
Скорость подачи: 50 мм/мин (обеспечивает гладкие края, уменьшая пористость сварного шва).
Тип охлаждающей жидкости: На водной-основе (смазочно-охлаждающие жидкости-на основе оставляют остатки, загрязняющие сварные швы из низко-углеродистой стали).
В 2023 году клиент из Шаньдуна заказал 5000 тонн 2-дюймовых SCH 40.трубы ВПВдля городских газопроводов. Наши станки с ЧПУ обрабатывают фаски со скоростью 100 труб в час, доставляя весь заказ за 7 дней – на 2 дня раньше запланированного срока благодаря этому оптимизированному процессу.
Снятие фасок на трубах HFW: U/J-фаски и швы-интегрированная точность
Стальная труба Hfw(NPS 4–24 дюйма) требует более надежного подхода к снятию фасок, что обусловлено его средне-углеродистой сталью и толстыми стенками-а также уникальной проблемой: небольшим выступом сварного шва (менее или равным 0,5 мм) из-за процесса HFW.
Формы фасок: U-фаски для толщины, J-фаски для больших диаметров.
Мы используем две формы труб HFW в зависимости от размера и толщины:
U-фаски(для NPS 4–12 дюймов, толщина 8–14 мм): Закругленная канавка равномерно распределяет тепло, предотвращая холодные притиры в средне-углеродистой стали. Для нашей 8-дюймовой трубы SCH 80 HFW (толщиной 12,7 мм) мы используем U-образную фаску глубиной 10 мм-с радиусом 3 мм-. Эта конструкция позволяет заказчику газового проекта в провинции Шаньси достичь 100 % проплавления даже при температуре сварки -20 градусов.
J-фаски(для NPS 14 дюймов и выше, толщина больше или равна 15 мм): сочетает в себе прямой уклон и закругленную пятку, чтобы избежать перегрева при больших диаметрах. В нашей 24-дюймовой трубе SCH 100 HFW (толщина 22,2 мм) используется J-глубина J-фаски-критической для морского проекта в Юго-Восточной Азии 2023 года, где остаточное напряжение снижено на 40% по сравнению с U-скоской, предотвращающей растрескивание, вызванное коррозией-.
Оборудование и параметры для снятия фаски HFW
Для обработки фасок HFW используются японские станки с ЧПУ Amada со специальными функциями:
Лазеры для обнаружения швов: определяет сварной шов HFW, поэтому машина затачивает его до фаски (обеспечивая полное проплавление шва во время сварки).
Скорость резки: 200 об/мин (быстрее, чем у ERW, для обработки углеродистой стали средней-твердости).
После-очистки фасок: Проволочные щетки удаляют заусенцы (средне-углеродистая сталь ржавеет быстрее, чем низко-углеродистая сталь, поэтому мусор необходимо удалять.
Для нефтяного проекта в Синьцзяне в 2024 году мы произвели 8000 тонн 12-дюймовых труб SCH 80 HFW. Лазеры для обнаружения швов обеспечили совмещение каждой фаски со сварным швом, а пост-очистка предотвратила появление ржавчины во время транспортировки-, что привело к отсутствию дефектов сварки на-площадке.

Ключевые различия в контроле качества: ERW и HFW
В Huayang контроль качества снятия фасок адаптирован к каждому типу труб, учитывая уникальные риски:
Контроль качества ERW Bevel: сосредоточьтесь на предотвращении ожогов-
Проверка толщины: Мы проверяем поверхность корня (например, 1,2 мм для 4-дюймового ВПВ) с помощью штангенциркуля с цифровым штангенциркулем: -слишком тонкий, и труба прогорает; слишком толстый, и проникновение ухудшается.
Шероховатость поверхности: Проверьте каждую десятую трубу, чтобы убедиться, что шероховатость не превышает 50 мкм (пористая поверхность низко-углеродистой стали задерживает мусор, если она шероховатая, что приводит к образованию пор в сварном шве).
В 2024 году мы отбраковали 20 труб из ВПВ, у которых толщина корневой поверхности составляла 0,8 мм (ниже нашего минимума в 1,0 мм).-Это предотвратило потенциальный прожог-в проекте дренажа в провинции Хэнань.
HFW Bevel QC: внимание к интеграции и глубине шва
Проверка выравнивания швов: Используйте оптические сканеры, чтобы убедиться, что шов находится по центру скоса (швы со смещением от-центра приводят к неравномерному свариванию).
Проверка глубины канавки: Для фасок U- мы используем глубиномеры, чтобы обеспечить допуск ±0,3 мм (слишком мелкое – неполное проникновение; слишком глубокое – ослабляет трубу).
В ходе морского проекта 2023 года мы обнаружили 5 труб HFW с U-образными фасками глубиной 9 мм-U-(против требуемых 10 мм).- их доработка обеспечила выдержку сварных швов под давлением масла 7 МПа.
Реальное-влияние на мир: почему так важна индивидуальная обработка фасок
Разница в скосе напрямую влияет на успех проекта. Вот два противоположных случая:
Дело о ВПВ: Муниципальный клиент провинции Цзянсу однажды использовал фаску U- (предназначенную для HFW) на наших 6-дюймовых трубах SCH 40 ERW. Глубокая канавка удалила слишком много материала, в результате чего 12% сварных швов не прошли испытания под давлением. Мы-поставили трубы с фаской V-, и процент отказов упал до 0%.
Дело HFW: Нефтеперерабатывающий завод в Хэйлунцзяне опробовал V-фаску (для ERW) на наших 8-дюймовых трубах SCH 80 HFW. Неглубокая канавка приводила к холодным притирам, что потребовало 30 000 долларов на доработку. Переход на U-фаски решил проблему.
Вывод: индивидуальная обработка фаски-Ключ к успешной сварке для ERW и HFW
Снятие фасок на трубах ERW и HFW – это не просто "срезание углов"-, это создание канавок, соответствующих материалу, толщине и назначению трубы. На предприятии Hebei Huayang Steel Pipe наши V-скошенныеСтальная труба, сваренная электрическим сопротивлениемобеспечивает эффективность муниципальных проектов, а наши U/J-скошенные стальная труба HFWобеспечивает прочность при работе с-высоким давлением.
Спрашиваете ли вы «что такое труба ERW» для проекта водоснабжения или вам нужностальная труба HFWПрименительно к масляной трансмиссии понимание этих различий в фасках поможет вам избежать дорогостоящих ошибок. Для нас это просто: правильный скос для правильной трубы — это не опция-, это стандарт.