

Контроль качества Huayang: обеспечение единообразия всех типов труб

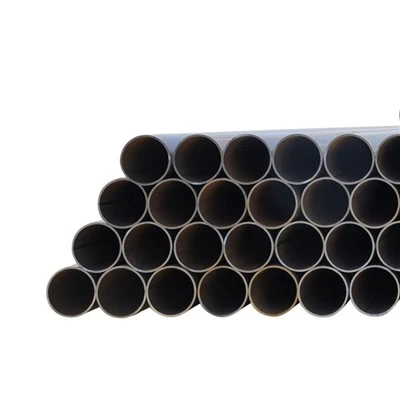
В качестве менеджера по обеспечению качества в компании Hebei Huayang Steel Pipe Co., Ltd. я курирую строгую систему контроля качества (QC), разработанную для обеспечения стабильной производительности по двум основным линейкам нашей продукции:Стальная труба, сваренная электрическим сопротивлением(ВПВ) истальная труба HFW(ХФВ). В то время как трубы ERW (мягкая сталь, 0,05–0,25 % C) предназначены для муниципальных нужд при низком-давлении, а трубы HFW (средне-углеродистая сталь, 0,25–0,60 % C) предназначены для промышленных применений при высоких-давлениях, наши протоколы контроля качества адаптированы к уникальным свойствам каждой трубы-, но при этом унифицированы. обязательством соответствовать мировым стандартам (ASTM A53, GB/T 3091, API 5L). В этой статье мы расскажем, как процесс контроля качества Huayang обеспечивает единообразие от сырья до готового продукта, адаптируясь к особым требованиям труб ERW и HFW, а также уточняя такие ключевые термины, какerw значение трубы, что такое труба erw, ихфв значениепо пути.
Контроль качества сырья: основа стабильных труб
Качество начинается еще до начала производства-со строгой проверки стальных полос, основного материала труб ERW и HFW. Мы адаптируем наше сырье для проверки к типу стали, гарантируя, что оно соответствует механическим и химическим требованиям каждого сварочного процесса.
Полосы из мягкой стали для труб ВПВ
Что такое труба ERWс точки зрения материальных потребностей? ВПВ (erw значение трубы: Электросварка сопротивлением) зависит от пластичности и свариваемости мягкой стали, поэтому наш контроль качества сосредоточен на:
Химический состав: С помощью оптико-эмиссионной спектрометрии (OES) мы проверяем, что содержание углерода составляет 0,10–0,20% (слишком высокое — пластичность падает; слишком низкое — ухудшается прочность). Мы отвергаем любые полосы с содержанием серы (S) или фосфора (P) более 0,05 %-эти примеси вызывают хрупкость сварного шва. В 2024 году мы отбраковали 2 партии (120 тонн) полос из мягкой стали от нового поставщика из-за содержания фосфора 0,06%.
Механические свойства: Испытания на растяжение подтверждают степень удлинения, превышающую или равную 25 % (согласно GB/T 3091), и прочность на разрыв 335–450 МПа. Для наших 4-дюймовых труб SCH 40 ERW мы отбираем по 5 полос на бухту (10 тонн) и требуем стабильных результатов-не более чем на 5 % разброс прочности в партии.
Качество поверхности: Лазерный сканер проверяет наличие ржавчины, царапин или впадин (допускается глубина менее или равна 0,1 мм). Низкая коррозионная стойкость мягкой стали означает, что поверхностные дефекты могут распространяться, поэтому мы шлифуем мелкие дефекты и отбраковываем сильно поврежденные полосы.
Мы поставляем 90% наших полос из мягкой стали ERW от компаний Baosteel и Wuhan Iron and Steel, чье стабильное качество снижает процент брака сырья до 0,8% (значительно ниже среднего показателя по отрасли, равного 2,5%).
Средне-Полоски из углеродистой стали для труб HFW
Хфв значение(Высоко-частотная сварка) требует средней-прочности углеродистой стали, поэтому контроль качества нашего сырья является более строгим:
Химический состав: Испытания OES подтверждают содержание углерода 0,30–0,45 % (критическое значение для прочности на разрыв 450–650 МПа). Мы также проверяем наличие марганца (Mn 1,2–1,6%)-он повышает прокаливаемость без ущерба для свариваемости. Для труб HFW класса API 5L X65 мы требуем содержание углеродного эквивалента (CE) не более 0,45 % во избежание образования холодных трещин.
Механические свойства: Испытания на растяжение обеспечивают предел текучести не менее 355 МПа и степень удлинения 15–20%. Испытания на удар (-20 градусов) подтверждают ударную вязкость (более или равную 27 Дж), что критически важно для труб HFW, используемых в холодных регионах, таких как Синьцзян.
Точность размеров: Допуск по толщине составляет ±0,1 мм (по сравнению с ±0,2 мм для полос ERW).-Средне-более низкая пластичность углеродистой стали означает, что неравномерная толщина приводит к дефектам формовки. Лазерный датчик проверяет каждый 1 метр длины полосы, чтобы гарантировать однородность.
Для наших 8-дюймовых труб SCH 80 HFW (0,35 % C) процент брака сырья на 1,2 %-выше, чем у ERW, но это необходимо для соответствия строгим стандартам API 5L для труб для нефти и газа.

В-КК процесса: адаптация к различиям в производстве ВПВ и HFW
На производственной-линии контроля качества мы решаем уникальные проблемы процессов ERW и HFW, используя специальное оборудование для выявления дефектов в режиме реального времени.
Производственная линия ВПВ, контроль качества
Низкочастотная-сварка ERW (50–60 Гц) и пластичность мягкой стали требуют целенаправленных проверок:
Формирование консистенции: Лазерные датчики диаметра контролируют внешний диаметр (наружный диаметр) каждые 0,5 секунды, выдерживая допуск ±0,5 мм (например, 114,3 мм ±0,5 мм для труб SCH 40 диаметром 4 дюйма). Триггер отклонения приостанавливает линию,-это предотвратило 150 метров некондиционной-трубы во время проекта пригородного водоснабжения Пекина в 2024 году.
Качество сварного шва: Вихретоковое испытание (ECT) сканирует сварной шов на предмет поверхностных дефектов (трещин, непроваров) при скорости 10 м/мин. Мы также проводим «испытания на отслаивание» 1 трубы в час, -сгибая сварной шов на 180 градусов, чтобы убедиться, что он не расслаивается (пластичность мягкой стали должна позволять ей сгибаться без трещин).
Зона теплового-воздействия (HAZ): ЗТВ ERW толщиной 2–3 мм проверяется посредством испытания на твердость (твердость по Бринеллю меньше или равна 130 HB). Повышенная твердость свидетельствует о перегреве, который корректируем регулировкой сварочного тока (15–20 кА для мягкой стали).
Уровень дефектов в-процессе нашей линии ВПВ составляет 0,3 %-, что является свидетельством мониторинга в-времени. Например, во время проекта городского газоснабжения Шаньдуна в 2023 году компания ECT обнаружила поверхностную трещину толщиной 0,2 мм в сварном шве одной трубы, что позволило нам переработать ее до того, как она достигнет стадии готового продукта.
Производственная линия HFW, контроль качества
Высокочастотная-сварка HFW (300–500 кГц) и средняя-прочность углеродистой стали требуют более точного контроля:
Выравнивание шва: Система камер проверяет, совпадают ли края стальной полосы с точностью до ±0,1 мм.-Смещение приводит к неровным сварным швам в средне-углеродистой стали, которые могут разрушиться под высоким давлением. Система подает сигнал тревоги, если выравнивание отклоняется, уменьшая дефекты швов на 70% по сравнению с проверками вручную.
Проваривание сварного шва: Ультразвуковой контроль (УЗК) проводится непрерывно (а не только путем отбора проб), чтобы обеспечить 100 % проникновение,-критическое значение для труб HFW, выдерживающих давление 6–10 МПа. Для наших 10-дюймовых труб SCH 120 HFW (толщиной 14,27 мм) UT отображает глубину сварного шва, отклоняя любые трубы с проваром.<90% of wall thickness.
Нормализация после-сварки: После сварки контролируем процесс нормализации (нагрев 920 градусов, воздушное охлаждение) термопарами. Средне-углеродистая сталь требует точного контроля температуры для повышения пластичности-мы отвергаем трубы со слишком высокой скоростью охлаждения (вызывает хрупкость) или слишком медленной (снижает прочность).
Во время реализации нефтяного проекта в Синьцзяне в 2023 году в рамках технологического контроля-нашей линии HFW были обнаружены 3 трубы с неполным проплавлением сварного шва (глубина 85 %), что не позволило использовать их в трубопроводах для сырой нефти с давлением 10 МПа.

Контроль качества готовой продукции: Единые стандарты для различных труб
Хотя трубы ERW и HFW предназначены для разных рынков, в нашем центре контроля качества готовой продукции применяются строгие-тесты, адаптированные к требованиям конечного-пользования.
Гидростатические испытания: не-не подлежат обсуждению для всех труб
Каждая труба (ERW и HFW) проходит гидростатические испытания при давлении, в 1,5 раза превышающем максимальное рабочее давление:
трубы ВПВ: 4-дюймовые трубы ERW из мягкой стали SCH 40 (расчетное давление 6 МПа) испытываются под давлением 9 МПа в течение 60 секунд. Мы проверяем падение давления (допускается менее или равное 0,1 МПа) и видимые утечки. В 2024 году 99,9% наших труб ERW прошли проверку с первой попытки.
трубы HFW: 8-дюймовые трубы SCH 80 из среднего-углеродистого HFW (расчетное давление 10 МПа) испытываются под давлением 15 МПа в течение 120 секунд. Мы используем автоматические контроллеры давления, чтобы избежать человеческой ошибки, -критичной для приложений с высоким-давлением, где утечки могут привести к взрыву.
Для морского проекта в Юго-Восточной Азии в 2024 году мы добавили испытание давлением воздуха (0,6 МПа) на трубы HFW после гидростатических испытаний-, чтобы убедиться, что остатки воды не вызывают коррозии во время морской транспортировки.
Контроль размеров и поверхности
трубы ВПВ: Мы проверяем внешний диаметр (±0,5 мм), толщину стенки (±10%) и прямолинейность (менее или равно 1 мм/м) с помощью цифровых штангенциркулей и лазерных измерителей прямолинейности. При проверке поверхности основное внимание уделяется высоте сварного шва (менее или равной 0,5 мм), чтобы обеспечить совместимость с коммунальной арматурой.
трубы HFW: Допуск на размер более жесткий-наружный диаметр ±0,3 мм, толщина стенки ±5 %-что соответствует требованиям точности API 5L. Мы также проверяем сварной шов на наличие подрезов (глубиной менее или равной 0,8 мм) и брызг (удаляемых шлифовкой), поскольку они влияют на адгезию покрытия 3PE.
В 2024 году уровень соответствия размеров готовой продукции составил 99,7 % для ERW и 99,5 % для HFW-, что значительно выше среднего показателя по отрасли (96 %).
Специализированные испытания труб HFW
Поскольку трубы HFW служат-важным промышленным проектам, мы добавляем:
Испытание на удар по Шарпи: 5 труб из каждой партии испытываются при -20 градусах для обеспечения прочности (более или равной 27 Дж). Для нефтяного проекта Синьцзян (зимняя температура -30 градусов) мы тестировали при -40 градусах, требуя больше или равное 21 Дж - все прошло.
Металлографический анализ: Мы проверяем микроструктуру сварного шва, чтобы убедиться в отсутствии хрупких фаз (например, мартенсита). ЗТВ средне-углеродистой стали склонна к образованию мартенсита, поэтому это испытание не-не подлежит обсуждению для труб HFW.
Контроль качества после доставки-: отслеживание и поддержка
Наш контроль качества не заканчивается, когда трубы покидают завод,-мы обеспечиваем отслеживаемость и предлагаем-поддержку на месте, чтобы гарантировать единообразие в реальном-использовании.
Отслеживание партий
Каждая труба имеет уникальный QR-код, связанный с ее производственным отчетом, в том числе:
Номер рулона сырья и результаты испытаний.
Данные контроля качества в-процессе (формовка, сварка, нормализация).
Отчеты об испытаниях готовой продукции.
Это оказалось неоценимым в 2023 году, когда клиент сообщил о незначительном дефекте сварного шва в двух трубах ERW-мы отследили их до одной катушки (партия № ERW2023056) и обнаружили, что проблема заключалась во временном сбое датчика ECT. Мы заменили трубы и откалибровали датчик, предотвратив будущие дефекты.
Служба-поддержки контроля качества на месте
Для крупных проектов мы отправляем инженеров по контролю качества на объекты клиентов:
проекты ВПВ: Для муниципальных водопроводов и газопроводов мы проверяем выравнивание труб и качество сварных швов во время установки,-обеспечивая правильное использование пластичности наших труб ERW (например, отсутствие перегиба-более 5 градусов).
проекты HFW: Для нефте-/паропроводов мы проверяем целостность 3PE-покрытия и поддерживаем гидростатические испытания всего трубопровода,-критически важные для систем высокого-давления.
Во время проекта пригородного водопровода в Пекине в 2024 году наша-команда на объекте помогла клиенту отрегулировать параметры сварки наших труб ERW, сократив количество дефектов сварки на-площадке на 25 %.
Постоянное совершенствование: совершенствование контроля качества всех типов труб
Мы регулярно обновляем наши протоколы контроля качества на основе отзывов о проектах и достижений отрасли:
КК по ВПВ: В 2024 году мы добавили в нашу линейку ERW камеры контроля поверхности с искусственным интеллектом, что позволило сократить время ручного контроля на 40 % и выявить на 15 % больше мелких дефектов.
HFW КК: Мы инвестировали в оборудование для УЗ-диагностики с фазированной решеткой, которое обеспечивает трехмерные карты проплавления сварного шва (по сравнению с . 2D традиционным УЗ-диагностикой),-повышая точность обнаружения дефектов для сварных швов из средне-углеродистой стали.
Эти обновления помогли нам снизить общий уровень дефектов (ERW + HFW) с 0,5 % в 2023 году до 0,3 % в 2024 году.
Вывод: согласованность благодаря индивидуальному, строгому контролю качества
В компании Hebei Huayang Steel Pipe сила нашей системы контроля качества заключается в ее сбалансированности,-адаптированной к уникальным потребностямСтальная труба, сваренная электрическим сопротивлениемистальная труба HFW, но объединены стремлением к надежности. Что касается труб ERW, мы уделяем особое внимание пластичности и свариваемости мягкой стали; для труб HFW мы отдаем предпочтение прочности и точности средне-углеродистой стали.
Независимо от того, заказывает ли клиент трубы ERW для городской водопроводной сети или трубы HFW для нефтяного месторождения, он может быть уверен, что каждая труба Huayang соответствует одним и тем же высоким стандартам,-подтвержденным отслеживаемыми данными, специализированными испытаниями и постоянной поддержкой. Для нас контроль качества — это не просто процесс-, это обещание поставлять трубы, которые будут работать стабильно независимо от области применения.