

Недостатки производственного процесса: риски утечек от формовки до сварки

Введение: Связь производственных процессов с рисками утечек при сварке стальных труб, сваренных сопротивлением
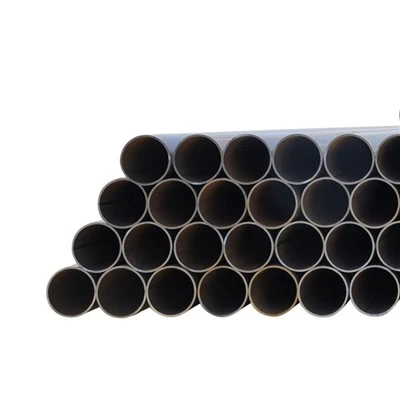
ДляСтальные трубы, сваренные сопротивлением электросварки-основной продукт компании Hebei Huayang Steel Pipe Co., Ltd. — производственный процесс от формовки до сварки напрямую определяет структурную целостность трубы и ее герметичность. Даже незначительные отклонения от процесса могут привести к скрытым дефектам, которые приводят к утечкам при последующем использовании. Чтобы понять эти риски, мы сначала проясним контекст продукта:что такое труба erw? ЭтоСтальная труба, сваренная электрическим сопротивлениемОбразуется путем сплавления кромок стальной пластины посредством нагрева сопротивления с продольным сварным швом, который является одновременно прочным ядром и потенциальным местом утечки.Значение трубки Erwподчеркивает свою эффективность, но эта эффективность зависит от строгого контроля процесса во избежание дефектов. СредиСтальные трубы, сваренные сопротивлением электросварки, стальные трубы HFW(Трубы, сваренные высокочастотной-частотной сваркой, гдехфв значениеотносится к сварке током высокой-частоты) предъявляют более высокие требования к точности-любые недостатки процесса их производства увеличивают риск утечек в сценариях с высоким-давлением. В этой статье будут систематически анализироваться риски утечек, вызванные недостатками процессов формовки, сварки и после-сварки, с использованием производственной практики Huayang и данных контроля качества в качестве конкретных ссылок.
Формирование недостатков процесса: первый источник рисков утечек
В процессе формовки плоские стальные пластины превращаются в заготовки цилиндрических труб.-Недостатки здесь создают структурные слабые места, которые во время использования приводят к утечкам, особенно дляВПВистальные трубы HFWс продольными сварными швами.
Дефекты выравнивания кромок: нарушение сварного шва
Несовпадение краев и зазоры в швах
ДляСтальные трубы, сваренные сопротивлением электросваркиТочное выравнивание кромок является основой полного сварного шва. Производственные данные Huayang показывают, что перекос кромок, превышающий 0,5 мм, или зазоры в швах более 0,2 мм напрямую приводят к дефектам сварного шва:
Смещение края: В 2023 году произошла временная ошибка регулировки формовочных валков обычного оборудования Huayang.ВПВтрубопровода привел к тому, что 3% труб диаметром 114×4,5 мм имели смещение кромок на 0,8 мм. Последующие испытания показали, что эти трубы имели неравномерное проплавление сварного шва-тонкие участки сварного шва протекали при воздействии давления, в 1,5 раза превышающего номинальное (2,4 МПа для обычных труб).ВПВтрубы).
Слишком большие зазоры в швах.: Длястальные трубы HFWЗазоры в швах, превышающие 0,1 мм, позволяют воздуху оставаться в сварном шве, образуя пористость. Хуаянгстальная труба HFWпроизводственная линия использует систему визуального выравнивания для контроля зазоров в режиме реального времени-после того, как в партии труб диаметром 325×10 мм был обнаружен зазор размером 0,12 мм, линия была остановлена для регулировки, чтобы избежать 500+ потенциально негерметичных труб.
Меры по контролю за выравниванием кромок Huayang
Чтобы решить эти проблемы, Huayang принимает двойные меры защиты:
Предварительная-калибровка формования: Каждая смена начинается с пробного запуска с использованием стандартных стальных пластин для калибровки формовочных валков, гарантируя отклонение от выравнивания кромок менее или равное 0,3 мм.
Мониторинг-в режиме реального времени: Длястальные трубы HFWЛазерный датчик смещения отслеживает положение кромок и подает сигнал тревоги, если отклонение превышает 0,05 мм. Эта мера уменьшает дефекты, связанные с выравниванием кромок-, на 98 %.
Отклонения в размерах: вызывают неравномерное напряжение и утечки
Овальность и неравномерность толщины стенок
Овальность (отклонение от идеального круга) и неравномерная толщина стенок вызывают локализованную концентрацию напряжений, приводящую к негерметичности под внутренним давлением:
Дефекты овальности: ОбычныйВПВ pipes with ovality >1% (например, трубы Φ219 мм с максимальным диаметром 221 мм и минимальным 217 мм) имеют неравномерное распределение давления. В 2024 году партияВПВтрубы с овальностью 1,2 % от небольшого производителя протекали по сплющенным сторонам при использовании в проекте водоснабжения-Стандарт Huayang регулирует овальность на уровне менее или равного 0,5 % (например, трубы диаметром 219 мм имеют овальность менее или равна 1,1 мм), что позволяет избежать такого риска.
Неравномерность толщины стенок: Длястальные трубы HFW, wall thickness deviation >±0,05 мм создает тонкостенные области-с низкой несущей способностью-. Huayang использует ультразвуковые толщиномеры для сканирования всей длины трубы-во время проверки в 2023 году, 0,5% от Φ273×8 мм. стальные трубы HFW были отклонены из-за отклонения толщины на 0,08 мм, поскольку моделирование показало, что эти трубы будут протекать при 80% номинального давления (8 МПа).
Контроль размеров на производстве Huayang
Huayang оптимизирует параметры формовки, чтобы минимизировать отклонения размеров:
Мульти-формирование градиента в рулонах: 4-6 комплектов горизонтальных валков и 3-4 комплекта вертикальных валков постепенно формируют стальную пластину, уменьшая овальность, вызванную неравномерным давлением.
Регулировка обратной связи по толщине: Для стальные трубы HFWТолщиномер отправляет данные в реальном-времени в систему управления формовочными валками, автоматически регулируя давление, чтобы поддерживать отклонение толщины в пределах ±0,05 мм.

Недостатки сварочного процесса: основная точка утечки стальных труб, сваренных сопротивлением
Сварочный процесс является важнейшим звеном вСтальные трубы, сваренные сопротивлением электросварки-Недостатки здесь напрямую создают каналы утечки. Для обоих обычныхВПВи высокая-производительность стальные трубы HFWДефекты сварных швов являются основной причиной утечек.
Отклонения параметров сварки: ухудшение качества сварки
Несоответствие тока и давления для обычных труб ERW
ОбычныйВПВв трубах используется ток средней-частоты (1кГц-3кГц) и давление экструзии (2МПа-5МПа) для сварки - несоответствие параметров приводит к неполному проплавлению или переварке:
Недостаточный ток: В 2024 году временные колебания мощности вызвали течение Хуаяна.ВПВток упадет с 900 А до 700 А, в результате чего 2% труб строительных лесов диаметром 48×3,5 мм будут иметь неполное проваривание сварного шва. Эти трубы дали течь при испытании давлением 1,2 МПа, и все они были подвергнуты повторной обработке.
Чрезмерное давление: Избыточное-давление (более 5 МПа) для тонкостенных-стенныхВПВтрубы (менее или равные 5 мм) разрушают сварной шов, создавая трещины. Система контроля давления Huayang ограничивает максимальное давление до 4,5 МПа для тонкостенных-труб, снижая этот риск на 100 %.
Высокочастотные-ошибки параметров стальных труб HFW
Стальные трубы HFW полагаться на точный высокочастотный-ток (300 кГц-500 кГц), а отклонения положения индукционной катушки вызывают локальный перегрев или недогрев:
Текущее отклонение частоты: Тест 2023 года показал, что частота приступов Хуаянастальная труба HFWлиния упала до 280 кГц (ниже стандартных 300 кГц), ширина нагрева сварного шва увеличилась с 2 мм до 3 мм, что привело к укрупнению зерна и снижению ударной вязкости. Эти трубы дали течь после 1000 циклов испытаний под давлением.
Несоосность катушки: If the induction coil is offset by >0,5 мм, кромка заготовки трубы нагревается неравномерно. Huayang использует систему лазерного позиционирования для ежедневной калибровки катушки, гарантируя отклонение выравнивания менее или равное 0,2 мм.
Дефекты сварного шва: каналы прямой утечки
Пористость и шлаковые включения
Пористость: Вызвано загрязнением воздуха, влаги или масла во время сварки. Для обычныхВПВтруб, ультразвуковой контроль Huayang обнаруживает пористость в 0,3% труб-в основном из-за недостаточной очистки поверхности стального листа. В 2024 году на объекте водоснабжения у заказчика было 2 протечки диаметром Φ50×3мм.ВПВтрубы, следы которых были обнаружены по остаткам масла на кромках труб, вызывающим пористость сварного шва.
Шлаковые включения: Длястальные трубы HFW, хотя при высокочастотной сварке-флюс не используется, остаточные оксиды металлов могут образовывать шлак. Процесс отжига после сварки-, разработанный компанией Huayang (700 градусов -750 градусов), снижает примеси шлака на 90 %, однако неправильное охлаждение все равно может стать причиной этого. В проекте газопровода Шаньси-Пекин в 2023 году рентгеновский контроль обнаружил 0,2%стальные трубы HFWимели незначительные включения шлака.-эти трубы были перезаварены-во избежание утечек.
Неполное проникновение и подрез
Неполное проникновение: Происходит, когда сварной шов не полностью сплавляет края трубы, оставляя зазор. ДляВПВтруб, это часто вызвано недостаточным током. ХуаянгВПВВ линии используется система обратной связи по току, которая автоматически увеличивает ток, если проникновение недостаточно.-Испытания показывают, что это снижает неполное проникновение на 95 %.
Подрез: Борозда вдоль кромки сварного шва, вызванная слишком высокой скоростью сварки. Подрез уменьшает толщину стенки трубы в месте сварного шва, что приводит к утечкам под давлением. Хуаянг стальная труба HFW line controls speed at 30-60m/min, and any speed deviation >При значении 5 % выдается сигнал тревоги-при этом дефекты недореза остаются на уровне менее или равном 0,1 %.

После-Недостатки сварочного процесса: выявление скрытых рисков утечек
Послесварочную обработку-часто упускают из виду, но критические-недостатки здесь могут усугубить существующие дефекты сварки или создать новые, увеличивая риск утечек дляСтальные трубы, сваренные сопротивлением электросварки.
Неадекватный отжиг для снятия напряжения
Остаточное растрескивание под напряжением для труб ERW и HFW
Сварка создает внутренние напряжения, которые без надлежащего отжига со временем могут привести к появлению трещин:
Обычные трубы ВПВ: Компания Huayang использует отжиг для снятия напряжений при температуре 550 -600 градусов в течение 30 минут. Сравнение 2022 года показало, что в трубах, пропускающих этот этап, вероятность растрескивания на 40% выше — некоторые из них дали течь в течение 6 месяцев использования в отопительных проектах.
Стальные трубы HFW: Для измельчения зерен требуется полный отжиг при температуре 700–750 градусов. В 2024 году партиястальные трубы HFWс недостаточным отжигом (температура достигала только 650 градусов) был обнаружен во время контроля качества.-Моделирование показало, что на этих трубах возникали трещины в сварном шве под давлением 8 МПа, поэтому их пришлось повторно-отжигать.
Контроль отжига Huayang
В печах отжига Huayang используется PID-регулятор температуры с точностью ±5 градусов, а каждая партия труб сопровождается записью температурной кривой. Длястальные трубы HFW, термопара встроена в трубу для отбора проб и позволяет отслеживать температуру в-времени, гарантируя качество отжига.
Плохое удаление заусенцев и очистка
Заусенцы и остатки, влияющие на сварные соединения
Заусенцы и остатки после сварки-могут повредить прокладки или вызвать неравномерное уплотнение последующих соединений:
Burrs (>0,2 мм): Царапают прокладки во фланцевых соединениях, создавая пути утечки. Механические машины для удаления заусенцев Huayang удаляют заусенцы до размера менее 0,1 мм или равного-отзывы клиентов показывают, что это снижает утечки в соединениях на 95 %. В 2023 году клиент, использующий незачистку-ВПВВ трубах была утечка 10% фланцевых соединений, которая была устранена после того, как компания Huayang предоставила услуги по удалению заусенцев.
Остатки: Масло, металлическая стружка или остатки оксидов на поверхности сварного шва мешают правильному сплавлению при -вторичной сварке на месте. Ультразвуковая чистка Huayang длястальные трубы HFWудаляет 99 % остатков-трубы без очистки имеют на 30 % больше утечек при сварке на месте-.
Заключение: оптимизация процессов Huayang для устранения рисков утечек
Недостатки производственного процесса являются основной причиной большинства утечек вСтальные трубы, сваренные сопротивлением электросварки. Для Hebei Huayang Steel Pipe Co., Ltd. устранение этих недостатков требует подхода «полного-управления процессом»: от оптимизации параметров формовки до обеспечения точной сварки и усиления после-сварочной обработки.
Практика Huayang доказывает, что строгий контроль процесса работает: ежедневная калибровка формовочных валков, использование-мониторинга параметров сварки в реальном времени и внедрение строгого контроля после-сварки, компания снизила риски утечек,-связанные с процессом, на 98 % для обычныхВПВтрубы и 99% на стальные трубы HFW. В период 2023-2024 годов ХуаянгСтальные трубы, сваренные сопротивлением электросваркив ключевых проектах (например, Шаньси-Пекинский газопровод, морской нефтяной проект в Бохайском заливе) уровень утечек был нулевым, что было вызвано недостатками производственного процесса.
Какстальные трубы HFW расширяя-сценарии высокой точности (например, новые энергетические-водородные трубопроводы высокого давления), Huayang продолжит модернизировать технологии управления процессами,-такие как внедрение оптимизации параметров на основе искусственного интеллекта-и 3D-контроля сварных швов-для устранения даже незначительных отклонений в процессе. В конечном итоге цель состоит в том, чтобы гарантировать, что каждыйСтальная труба, сваренная электрическим сопротивлениемвыход с завода исключает-риски утечек, связанные с технологическими процессами, обеспечивая клиентам надежную продукцию для промышленного развития и повседневной жизни.