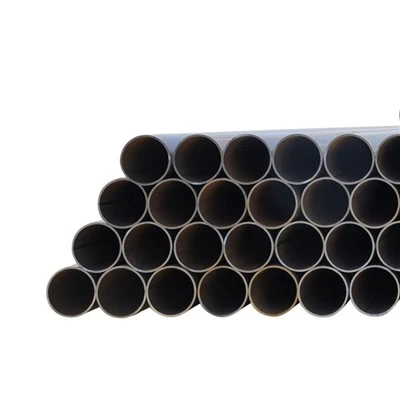


Технология сварки под флюсом идеально подходит для таких важных применений, как трубопроводы, сосуды и резервуары под давлением, производство рельсов и большие здания. Существует простейшая форма мононити, двухнитевая структура, тандемная двухнитевая структура и многонитевая структура.

Технология сварки под флюсом идеально подходит для таких важных применений, как трубопроводы, сосуды и резервуары под давлением, производство рельсов и большие здания. Существует простейшая форма мононити, двухнитевая структура, тандемная двухнитевая структура и многонитевая структура.
Технология сварки под флюсом может принести пользу пользователям во многих областях сварки: от повышения производительности до улучшения условий труда, обеспечения стабильного качества и многого другого. Производители металлов, рассматривающие возможность изменения процесса сварки под флюсом, должны учитывать, что этот процесс дает множество преимуществ.

Процесс сварки под флюсом необходим в тяжелых отраслях промышленности, таких как трубопроводы, сосуды под давлением и резервуары, локомотивостроение и тяжелое строительство/земляные работы. Идеально подходит для отраслей, требующих высокой производительности, особенно тех, которые связаны со сваркой очень толстых материалов. Сварка под флюсом дает множество преимуществ. Высокая скорость наплавки и скорость перемещения могут оказать существенное влияние на производительность труда, эффективность и производственные затраты, что является одним из ключевых преимуществ технологии сварки под флюсом. Другие преимущества включают в себя: отличный химический состав и механические свойства сварного шва, минимальную видимость дуги и низкий уровень сварочного дыма, повышенный комфорт рабочей среды, хорошую форму сварного шва и линию схождения.

Сварка под флюсом — это механизм подачи проволоки, в котором для отделения дуги от воздуха используется гранулированный флюс. Как следует из названия, дуга погружена в флюс, то есть после установки параметров дуга невидима, так как вытекает последующий слой флюса. Сварочная проволока непрерывно подается горелкой, перемещающейся вдоль шва. Участок сварочной проволоки, часть флюса и основной металл нагреваются и плавятся, образуя ванну расплава, которая конденсируется, образуя сварной шов, покрытый слоем шлака. Толщина сварочного материала варьируется от 1/16"-3/4", что обеспечивает 100% проплавление сварных швов за один проход. Если толщина стенки не ограничена, можно выполнить многопроходную сварку, правильно подготовить сварной шов и выбрать подходящую комбинацию проволоки и флюса.