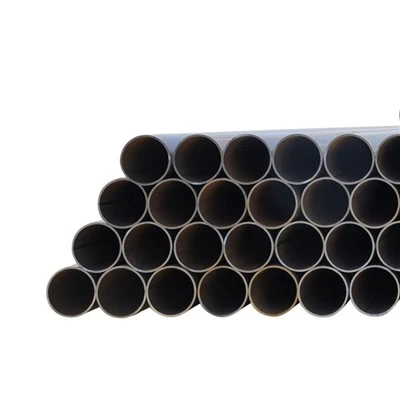


В чем разница между двумя процессами формирования стальной трубы, сваренной под флюсом?
Как правило, продольные стальные трубы, сваренные под флюсом, используемые в строительстве нефтепроводов, производятся компаниями UOE и JCOE. Обычный производственный процесс заключается в том, что после того, как заготовка стальной трубы сформирована UO или JCO, предварительная сварка, внутренняя и внешняя окончательная сварка, расширение диаметра, неразрушающий контроль, обработка концов трубы, испытание давлением воды, взвешивание и измерение длины, а также проверка внешнего вида. на стальных трубах выполнена маркировка. Сегодня давайте узнаем о характеристиках UOE и JCOE!

В процессе формования UOE, во-первых, края стальных пластин необходимо скосить, выровнять и согнуть, затем придать U-образную форму с помощью формовочной машины, а затем согнуть в O-образную форму. После закрытия стальных труб для предварительной сварки используется сварка в защитном газе, для внутренней и внешней окончательной сварки используется сварка под флюсом, и, наконец, весь корпус трубы подвергается холодному расширению с помощью процесса секционного механического расширения. После того как стальные трубы сформированы и сварены, проводится ряд проверок. Эта технология является наиболее широко используемой, зрелой и признанной технологией производства труб большого диаметра, сваренных продольной дуговой сваркой под флюсом, в мире.
Основные характеристики сварных стальных труб UOE:
1) Процесс формовки отделен от процесса сварки, который относится к прерывистому единичному производству.
2) Возможно изготовление толстостенных стальных труб, максимальная толщина стенок которых может достигать около 40 мм.
3) При одинаковой длине длина сварного шва стальной трубы составляет лишь половину длины спирального сварного шва, поэтому вероятность дефектов сварного шва меньше.
4) Производительность высока: производительность одного блока UOE обычно эквивалентна общей производительности 2–4 блоков спиральношовных труб.
5) Процесс расширения диаметра применяется для повышения прочности и точности размеров стальной трубы.
6) Стальные трубы UOE имеют прямой шов, что делает прокладку и обслуживание трубопровода более удобным.
7) Оборудование больше, чем стан для производства спиральношовных труб, и инвестиционные затраты высоки.

По сравнению с методом формования UOE, процесс формования JCOE имеет преимущества относительно низкой стоимости, высокой технологической адаптируемости, небольшого износа формовочной матрицы и легкой формовочной матрицы, а его технология и продукция широко используются. Процесс производства труб JCOE заключается в формировании стальных пластин в порядке формования JCO, предварительной сварке стальных труб сваркой в защитном газе после соединения, а затем выполнении внутренней и внешней окончательной сварки дуговой сваркой под флюсом. Наконец, весь корпус трубы подвергается холодному расширению путем секционного механического расширения, и, наконец, проводится серия проверок.
Основные особенности процесса JCOE:
1) Каждый процесс формования JCOE выполняется на большом прессе, что требует высоких технических требований к операции формования стальных труб и требует длительного времени для формовочного агрегата. Из-за многократного формования по сравнению с процессом UOE эффективность обработки низкая, но требуется меньше форм и меньшие инвестиции в оборудование. Таким образом, количество отечественных единиц JCOE больше, чем единиц UOE.
2) Поскольку JCO представляет собой многоэтапное прессование, точность размеров стальных труб ниже, чем у UOE, поэтому стальные трубы UOE в основном используются в морских трубопроводах.
Контроль качества погонажа JCO:
В процессе формования JCO стальная пластина постепенно отправляется в формовочную форму с помощью стального толкателя, и ее необходимо снова выпрямить перед формированием каждой стороны, и, наконец, она перерабатывается в стальную трубу с прямыми прорезями, и, наконец, она превращается в стальную трубу с прямыми прорезями. сварил и сварил. Формовочная машина JCO обычно использует автоматическое управление, формовочная машина рассчитана на короткий ход, а максимальное давление может достигать 9000 т. Перед заменой матриц разного диаметра очистите нижнюю площадку матрицы от загрязнений, чтобы убедиться, что нижняя матрица После нагрузки подушка становится плоской, чтобы не влиять на точность в направлении толщины.