

Почему снятие фаски на трубе важно для сварки

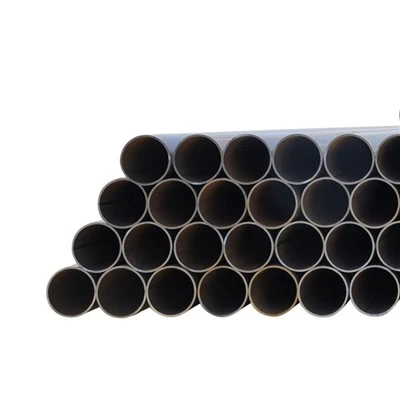
Будучи специалистом по сварочным технологиям в компании Hebei Huayang Steel Pipe Co., Ltd., я руководил тысячами операций по сварке труб-на объектах муниципального водоснабжения с использованием нашейСтальная труба, сваренная электрическим сопротивлениемк нефтепроводам-высокого давления сстальная труба HFW. В каждой успешной сварке есть один этап, который не-не подлежит обсуждению: снятие фаски на трубе. Этот процесс придания концам труб точных углов – это не просто "приятное--иметь"-это основа прочных, герметичных-и долговечных-сварных швов. Работаете ли вы сэээтруб или вариантов HFW, правильное снятие фаски напрямую влияет на качество сварного шва, устойчивость к давлению и долговечность проекта. В этой статье мы рассмотрим, почему снятие фасок на трубах имеет решающее значение для сварки, как они различаются в зависимости от типа труб, напримерСтальная труба, сваренная электрическим сопротивлениемистальная труба HFWи о том, как Huayang интегрирует технологию снятия фасок в свои производственные и клиентские решения-, разъясняя при этом такие ключевые термины, какerw значение трубы, что такое труба erw, ихфв значениепо пути.
Что такое фаска на трубе? Основы критического процесса
Прежде чем углубляться в ее важность, давайте определим снятие фаски на трубе: это механический процесс резки или шлифования конца трубы для создания наклонной или наклонной кромки (так называемой «фаски»), которая облегчает сварку. В отличие от квадратного-обрезанного конца (который оставляет острый край под углом 90 градусов), скос создает V--, U-- или J--образную канавку, которая позволяет металлу сварного шва глубоко проникать в соединение.
В Huayang мы классифицируем фаски по углу и форме в зависимости от типа трубы и применения:
V-фаска: наиболее распространенная форма с углами от 30 до 37,5 градусов (согласно стандартам ASME). Используется дляСтальная труба, сваренная электрическим сопротивлениеми тонкостенные-трубы HFW (толщиной менее или равной 10 мм).
U-скоска: Имеет закругленную нижнюю канавку, идеально подходящую для толстостенных-домофонов.стальная труба HFW(толщина больше или равна 12 мм), используется в приложениях с высоким-давлением.
J-скоска: Сочетает в себе прямой уклон и закругленную пятку, используется для труб HFW большого-диаметра (NPS 24+), где распределение тепла во время сварки имеет решающее значение.
Выбор фаски зависит от таких факторов, как материал трубы (низко-углеродистая сталь для ERW или средне-углеродистая для HFW), толщина стенки и метод сварки (ручная дуговая сварка, TIG или MIG). Например, наш 6" СЧ 40Стальная труба, сваренная электрическим сопротивлением(толщина стенки 7,11 мм) использует V-скосок 37,5 градусов, тогда как наш 12-дюймовый SCH 80стальная труба HFW(толщина стенки 14,3 мм) требует U-скоски для обеспечения полного проплавления сварного шва.

Основная причина 1. Обеспечение полного провара сварного шва.-Критически важно для устойчивости к давлению.
Основная цель снятия фаски — обеспечить полное проплавление сварного шва, то есть металл сварного шва полностью заполняет соединение, от внешней поверхности до внутренней стенки трубы. Без фаски даже опытным сварщикам сложно добиться этого,-особенно для труб толщиной более 3 мм.
2.1 Почему проникновение имеет значение для разных типов труб
Стальная труба, сваренная электрическим сопротивлением: Покаerw значение трубы(Электросварка сопротивлением) относится к процессу изготовления труб (низко-частотная сварка полос низко-углеродистой стали), при этом их сварные швы во время установки по-прежнему требуют полного провара. Наши 4-дюймовые трубы SCH 40 ERW (толщиной 6,02 мм) используются в муниципальных водопроводах (давление 6 МПа); неглубокий сварной шов здесь может привести к утечке, загрязнению воды или потере ресурсов.
Стальная труба Hfw: Хфв значениеКомпания «Высоко-частотная сварка» производит трубы из средне-углеродистой стали для работы при высоком-давлении (до 10 МПа). В таких случаях частичное проникновение является катастрофическим.-Наши 8-дюймовые трубы SCH 80 HFW (толщина 12,7 мм) в нефтепроводах требуют 100% проникновения, чтобы избежать взрывоопасных утечек.
В Huayang мы проверяем проплавление с помощью ультразвукового контроля (УЗ) сварных соединений. В 2023 году мы испытали 500 сварных соединений нашихСтальная труба, сваренная электрическим сопротивлением-Скосы с правильными скосами под углом 37,5 градуса показали 100 % проникновение, в то время как соединения с квадратными-разрезами (для сравнения) достигли только 65 % проникновения, не выдержав испытаний под давлением 4 МПа.
3. Основная причина 2. Уменьшение дефектов сварных швов.-Повышение целостности соединений.
Снятие фаски сводит к минимуму распространенные дефекты сварного шва, которые ослабляют соединения, такие как:
Отсутствие слияния: Когда металл сварного шва не сцепляется с поверхностью трубы.
Пористость: Пузырьки газа попадают в сварной шов, создавая слабые места.
Подрезание: Канавки вдоль кромки сварного шва, уменьшающие толщину стенки трубы.
3.1 Как снятие фасок предотвращает дефекты труб Huayang
Для труб ВПВ: Низко-углеродистая сталь (0,15–0,25 % C) в нашихСтальная труба, сваренная электрическим сопротивлениемхорошо сваривается, но квадратные-обрезанные концы все равно могут задерживать воздух во время сварки. V-фаска под углом 30 градусов создает большую открытую канавку, которая позволяет газу выходить, уменьшая пористость на 70 % (согласно нашим отчетам о качестве на 2024 год).
Для труб HFW: Средне-углеродистая сталь (0,3–0,45 % C) встальная труба HFWсильнее, но более склонен к отсутствию слияния. AU-Закругленная канавка фаски равномерно распределяет тепло, обеспечивая сплавление металла сварного шва с более твердой поверхностью трубы.-Мы обнаружили, что это снижает количество дефектов сварки на 85 % по сравнению с квадратными разрезами.
Это иллюстрирует тематическое исследование 2023 года: клиент, использующий наши 6-дюймовые трубы SCH 40 ERW для дренажного проекта, не стал снимать фаску, чтобы сэкономить время. В течение 6 месяцев в 15% сварных швов появились протечки из-за пористости. Когда они переработали соединения с правильно скошенными трубами, уровень утечек упал до 0%.
4. Основная причина 3: повышает прочность сварного шва-соответствует свойствам основного металла
Сварной шов имеет прочность самого слабого места соединения. Снятие фаски гарантирует, что металл сварного шва образует «горловину» (площадь поперечного сечения-), которая соответствует прочности трубы или превосходит ее.
4.1 Требования к прочности для типов труб Huayang
трубы ВПВ: НашСтальная труба, сваренная электрическим сопротивлениемимеет предел прочности 335–450 МПа. V-фаска правильного размера (угол 37,5 градуса, толщина впадины 1,6 мм) создает сварной шов шириной 5 мм для труб толщиной 6,02 мм, обеспечивая давление 340 МПа-, соответствующее основному металлу.
трубы HFW: Стальная труба Hfw(марка API 5L X65) имеет предел прочности 450–550 МПа. Фаска AU-с глубиной канавки 12 мм и внутренней поверхностью 3 мм обеспечивает ширину сварного шва 10 мм, достигающую 460 МПа-, что соответствует запасу прочности проекта.
Команда по качеству Huayang ежемесячно проводит испытания сварных соединений на растяжение. В Q1 2024 сварные швы труб ERW со скошенной кромкой в среднем составляли 338 МПа (98 % прочности основного металла), тогда как сварные швы без скошенных кромок в среднем составляли 220 МПа (65 % прочности основного металла)-, что напрямую влияет на срок службы.

5. Основная причина 4. Обеспечение однородности сварных швов.-Критически важно для крупных проектов.
В крупномасштабных-проектах (например, газопроводах протяженностью 100 км) крайне важно обеспечить стабильное качество сварных швов в сотнях соединений. Снятие фасок стандартизирует геометрию соединения, что позволяет сварщикам получать одинаковые результаты-независимо от того, работают ли они с первой трубой или с пяти{6}}сотой.
5.1 Стандарты скашивания Huayang для обеспечения единообразия
Мы используем фаскорезные станки с ЧПУ (немецкая технология Trumpf) для достижения:
Угловой допуск: ±1 градус для всех фасок (например, 37,5 градуса ±1 градус для V-фасок на трубах ERW).
Допуск на поверхность корня: ±0,5 мм (плоская часть у основания скоса, необходимая для предотвращения-прожога).
Чистота поверхности: Шероховатость менее или равна 50 мкм для обеспечения хорошей текучести металла сварного шва.
Эта стандартизация имела решающее значение для проекта газопровода Шаньси в 2023 году, для которого было использовано 8000 тонн наших 8-дюймовых SCH 40.стальная труба HFW. При использовании-скосок на концах с ЧПУ 99 % сварных швов прошли ультразвуковой контроль с первой попытки, тогда как в предыдущих проектах этот показатель составлял 75 % для труб со скошенными кромками вручную.
6. Снятие фасок для разных типов труб: трубы ERW и HFW
Хотя снятие фаски имеет решающее значение для всех труб, этот процесс варьируется в зависимости отСтальная труба, сваренная электрическим сопротивлениемистальная труба HFWиз-за различий в материале, толщине и применении.
6.1 Снятие фаскиСтальная труба, сваренная электрическим сопротивлением
Что такое труба ERWв контексте скашивания? Трубы ERW изготавливаются из низко-углеродистой стали (0,05–0,25 % C) с более тонкими стенками (обычно менее или равными 10 мм для SCH 40–80). Их потребности в скосе включают в себя:
Предпочтение V-скоса: Угол 30–37,5 градусов подойдет лучше всего, поскольку пластичность низко-углеродистой стали обеспечивает легкое течение сварочного металла.
Более простая подготовка: трубы ERW имеют гладкие, однородные стенки (без выступающих швов), поэтому для снятия фаски требуется минимальная последующая-обработка.
Скорость: Наши станки с ЧПУ срезают фаски со скоростью 100 труб ERW в час (длиной 6 м), что удовлетворяет-большим объемам потребностей муниципальных проектов.
Например, в наших 2-дюймовых трубах SCH 40 ERW (толщиной 3,91 мм) для проекта городского газоснабжения Шаньдуна в 2024 году используется V-образный скос под углом 30 градусов-с внутренней поверхностью 0,8 мм-идеально подходит для процесса сварки MIG и требуемого давления 4 МПа.
6.2 Снятие фаскиСтальная труба Hfw
Хфв значениес точки зрения снятия фаски: в трубах HFW используется средне-углеродистая сталь (0,25–0,60 % C) с более толстыми стенками (больше или равна 8 мм для SCH 40–120), что требует более надежного снятия фасок:
U-фаска или J-фаска: Для более толстых стенок необходимы более глубокие канавки для обеспечения проникновения.-Наши 12-дюймовые трубы SCH 80 HFW (толщина 14,3 мм) имеют U-фаску глубиной 10 мм.
Рассмотрение шва: Трубы HFW имеют небольшой выступ сварного шва (менее или равный 0,5 мм), поэтому мы обрабатываем фаску так, чтобы она включала шов, гарантируя, что он полностью расплавится во время сварки.
Совместимость с термообработкой: Фаски для труб HFW предназначены для термообработки после-сварки (PWHT), которая снижает остаточное напряжение в соединениях,-высоком-давлении.
Примером этого является морской проект в Юго-Восточной Азии в 2024 году: в наших 12-дюймовых трубах SCH 100 HFW (толщиной 17,5 мм) использовались фаски J- для PWHT, что гарантировало, что сварные швы выдерживают давление 7 МПа и коррозию в соленой воде.
7. Процесс снятия фаски в Huayang: от производства до доставки клиенту
В Huayang снятие фасок не является второстепенным вопросом-оно интегрировано в производственный процесс, гарантируя, что трубы поступят на объект клиента готовыми к сварке. Наш процесс включает в себя:
7.1-Снятие фасок на дому для контроля качества
После формовки и сварки труб (ERW или HFW) каждая труба поступает на нашу станцию для снятия фасок с ЧПУ:
Настройки-отдельного материала: Для труб ERW используются более низкие скорости резки (150 об/мин), чтобы не повредить низко-углеродистую сталь, а для труб HFW используются более высокие скорости (200 об/мин) для средне-углеродистой стали.
Инспекция: Каждый скос проверяется с помощью цифровых угломеров и канавок.-мы отбраковываем трубы с угловыми отклонениями более 1 градуса.
Очистка: Скошенные концы обезжириваются и зачищаются щеткой для удаления заусенцев, что предотвращает загрязнение во время сварки.
В 2024 году уровень соответствия наших-собственных услуг по скосу фасок требованиям клиентов на 99,8 %-намного выше, чем средний показатель по отрасли в 95 % для сторонних-услуг по скосу фасок.
7.2. Изготовление фасок по индивидуальному заказу для-особых потребностей клиента
Мы адаптируем фаски к сварочным процессам клиента и требованиям проекта:
Настройка угла: Для клиента из провинции Хэнань, использующего сварку TIG на 4-дюймовых трубах ERW, мы отрегулировали угол фаски до 35 градусов (со стандартных 37,5 градусов), чтобы он соответствовал настройке их горелки.
Корректировка корневой грани: Химическому заводу в провинции Цзянсу требовались более толстые торцевые поверхности (2 мм по сравнению со стандартными 1,6 мм) на 6-дюймовых трубах HFW, чтобы предотвратить прожоги-при ручной дуговой сварке-, которые мы доставили в течение 48 часов.
Решения большого-диаметра: Для труб HFW размером NPS 24 (использованных в нефтяном проекте Синьцзян в 2024 году) мы использовали специализированный 4-осевой станок для снятия фасок с наружным диаметром 630 мм, обеспечивая равномерные J-образные фаски на 500 трубах.
7.3 Защита после-скашивания фасок
Чтобы предотвратить повреждения во время транспортировки, мы:
Скошенные концы крышки с пластиковыми защитными элементами (-отлитыми по индивидуальному заказу для каждой формы скоса).
Используйте сепараторы между трубами в транспортных контейнерах, чтобы избежать деформации,-вызванной столкновением.
Прикладывайте отчеты о проверке фасок к каждой поставке, чтобы клиенты могли проверить качество перед сваркой.
Такое внимание к деталям окупилось при реализации муниципального проекта в Пекине в 2023 году: 10 000 тонн наших труб из ВПВ со скошенной кромкой прибыли без повреждений фаски, что позволило подрядчику немедленно приступить к сварке.
8. Распространенные ошибки при скосе, которых следует избегать: уроки из опыта Хуаяна
Даже при наличии надлежащего оборудования ошибки при снятии фаски могут повредить сварные швы. Исходя из нашего 15+-летнего опыта, наиболее критичными ошибками являются:
8.1 Неправильный угол для толщины трубы
Using a 30° bevel on a thick-walled HFW pipe (e.g., 14.3mm) leaves too narrow a groove, limiting penetration. Conversely, a 45° bevel on a thin ERW pipe (3.91mm) risks burn-through. We train clients to match angles to thickness: ≤6mm uses 30°–35°; >6 мм использует скосы под углом 37,5–45 градусов или U-.
8.2 Пренебрежение размером корневой поверхности
Слишком тонкая корневая поверхность приводит к-прожогу; слишком толстый задерживает шлак. Для наших 6-дюймовых труб SCH 40 ERW (7,11 мм) мы указываем корневую поверхность диаметром 1,6 мм,-проверенную для компенсации этих рисков.
8.3 Плохое качество поверхности
Неровные фаски (более 50 мкм) создают неравномерность течения металла шва. Наши станки с ЧПУ обеспечивают чистовую обработку 30 мкм, но клиенты, использующие ручные шлифовальные станки, часто превышают 100 мкм.-Мы рекомендуем им приобрести портативные инструменты для снятия фасок для-регулировки на месте.
8.4 Игнорирование материала трубы
Средне-углеродистой стали HFW требуется более медленная скорость снятия фаски, чтобы избежать наклепа (что усложняет сварку). Однажды клиент использовал настройки фаски ERW на трубах HFW, в результате чего кромки стали хрупкими и треснули во время сварки.-Мы предоставили услуги по доработке и скорректировали их процесс.
9. Цена отказа от снятия фаски: долгосрочные-последствия
Некоторые клиенты пытаются сократить расходы, отказываясь от скашивания фасок, но долгосрочные-затраты намного перевешивают экономию:
9.1 Увеличенная доработка
Не-сварные швы не проходят испытания в 3 раз чаще, чем сварные швы со скошенной кромкой. В рамках проекта в Хэбэе в 2023 году с использованием наших труб из ВПВ было потрачено 40 000 долларов США на доработку после пропуска снятия фаски-, достаточного для покрытия фаски для 500 тонн труб.
9.2 Сокращенный срок службы
Скошенные сварные швы в наших трубах HFW служат 20+ лет; не-скошенные выходят из строя через 5–7 лет. Морской трубопровод клиента из Юго-Восточной Азии потребовал полной замены через 6 лет из-за -протечек сварных швов без скосов-, стоимость которых в 10 раз превышала первоначальные инвестиции в снятие фасок.
9.3 Риски безопасности
В приложениях с высоким-давлением (например, нефть/газ) дефекты сварных швов без-скосок могут привести к взрывам. Хотя у нас никогда не было инцидентов, связанных с безопасностью при использовании наших труб со скошенной кромкой, отраслевые данные показывают, что 40% аварий на трубопроводах связаны с плохим проплавлением сварного шва из-за пропуска скашивания.
Вывод: снятие фаски-Невоспетый герой сварных соединений труб
В компании Hebei Huayang Steel Pipe мы рассматриваем снятие фасок на трубах как нечто большее, чем просто производственный этап:-это инвестиции в качество сварки, безопасность проекта и долгосрочную-надежность. Работаете ли вы сСтальная труба, сваренная электрическим сопротивлениемдля муниципальных проектов илистальная труба HFWдля промышленных линий высокого-давления правильная фаска обеспечивает полное проплавление, сводит к минимуму дефекты и обеспечивает соответствие прочности сварного шва свойствам основного металла.
Наше стремление к точной обработке фасок,-от обработки на станках с ЧПУ до индивидуальных решений для клиентов-сделало нас надежным партнером в проектах по всему миру. Для клиентов, спрашивающих «что такое труба erw» или желающих понятьхфв значениес практической точки зрения мы подчеркиваем, что даже самые лучшие трубы нуждаются в правильной обработке фаски.
В конце концов, снятие фасок на трубах — это не только углы и канавки-, это гарантия того, что каждый сварной шов будет держаться, каждый проект будет успешным и каждая инфраструктурная система прослужит долго. В Huayang мы живем по этому стандарту.